Khi triển khai các dự án gia công kim loại tấm, việc tạo lỗ trên vật liệu là một trong những công đoạn cơ bản nhưng đòi hỏi tính chính xác cao. Hiện nay, hai công nghệ phổ biến nhất được các xưởng cơ khí ứng dụng là gia công đột lỗ và cắt lỗ bằng CNC. Tuy nhiên, mỗi phương pháp đều có nguyên lý hoạt động, ưu nhược điểm và vùng chi phí tối ưu riêng biệt.
Việc chọn sai phương pháp không chỉ làm gia tăng chi phí sản xuất mà còn ảnh hưởng đến tiến độ dự án và chất lượng bề mặt sản phẩm. Bài viết này sẽ phân tích toàn diện, so sánh kỹ thuật giữa gia công đột lỗ và cắt lỗ bằng CNC nhằm giúp bạn đưa ra quyết định phù hợp nhất cho vật liệu inox, nhôm, thép tấm của mình.
Gia công đột lỗ là gì?
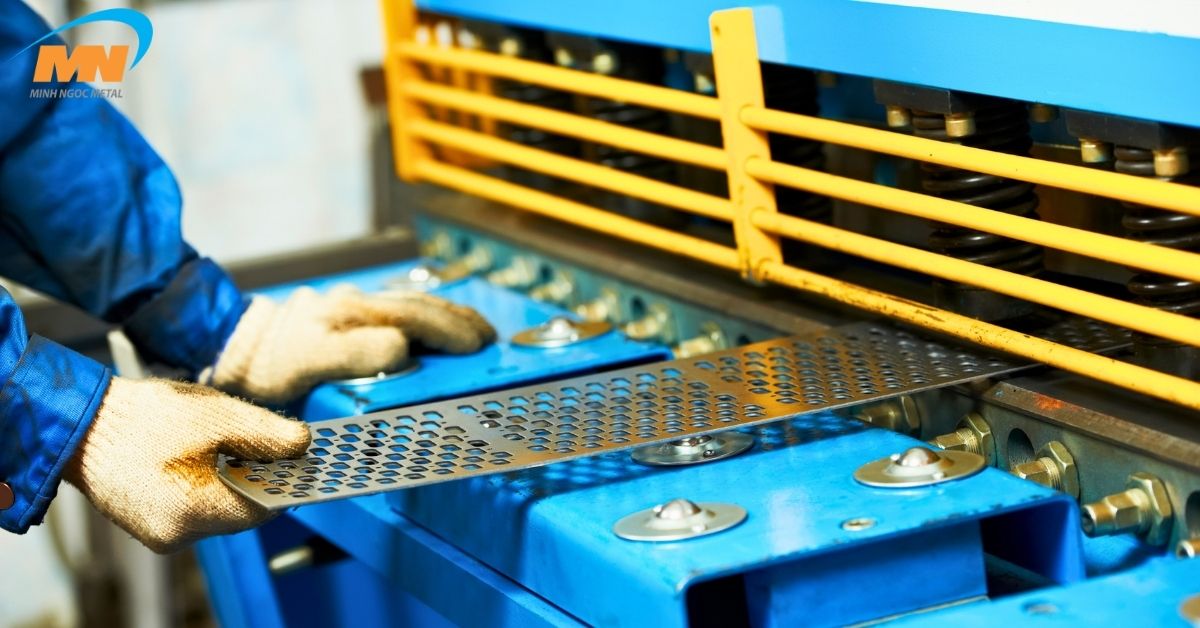
Gia công đột lỗ là phương pháp gia công cơ khí đột dập sử dụng lực cơ học hoặc thủy lực từ máy đột để biến dạng và tách phần kim loại theo hình dạng của cối và chày (dao đột). Đây là giải pháp tối ưu để tạo các dòng lỗ tiêu chuẩn với tốc độ cực nhanh trên dòng kim loại tấm.
Nguyên lý hoạt động
Máy đột hoạt động dựa trên nguyên lý ép biến dạng cắt. Chày đột (chuyển động từ trên xuống) dưới tác động của lực ép sẽ xuyên qua bề mặt tấm kim loại, đẩy phần phôi thừa xuống cối đột bên dưới. Quá trình này diễn ra chỉ trong vài miligiây cho mỗi nhịp bấm.
Máy móc, khuôn và dao đột
- Máy đột: Có thể là máy đột cơ, máy đột thủy lực hoặc máy đột đột dập CNC (CNC Punching Machine).
- Bộ khuôn: Gồm Chày (Punch) và Cối (Die). Khe hở giữa chày và cối được tính toán kỹ dựa trên độ dày và độ bền kéo của vật liệu để đảm bảo vết cắt gọn.
Các loại lỗ và vật liệu áp dụng
- Loại lỗ: Lỗ tròn, lỗ vuông, lỗ oval (oval slot), lỗ chớp (louvers), lỗ gân gia cường, lỗ chìm (countersink).
- Vật liệu: Thép carbon, nhôm (5052, 6061), inox (304, 316) có độ dày từ mỏng đến trung bình (thường dưới 6mm tùy công suất máy).
Ưu và hạn chế
- Ưu điểm: Tốc độ gia công cực nhanh, chi phí sản xuất cực thấp khi làm số lượng lớn, có thể tạo được các dạng lỗ đặc biệt dạng nổi (chớp, chìm).
- Hạn chế: Phụ thuộc vào khuôn mẫu sẵn có, chi phí chế tạo khuôn mới cao, giới hạn về độ dày vật liệu và có thể gây biến dạng nhẹ phẳng nếu đột quá nhiều lỗ sát nhau.
Cắt lỗ bằng CNC là gì?
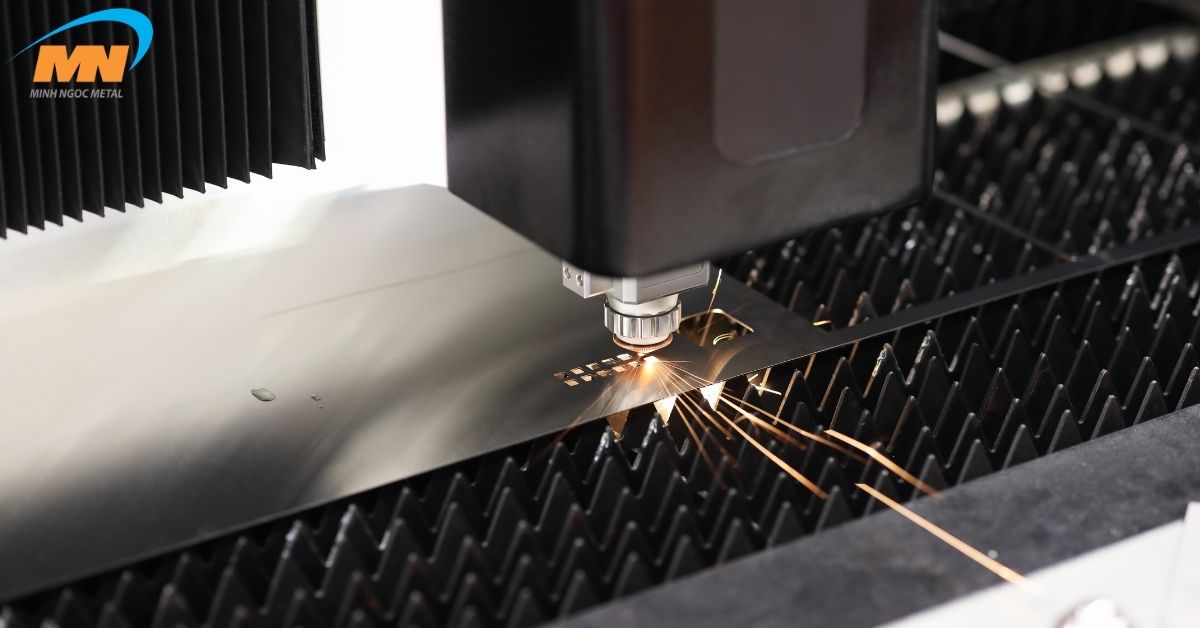
Cắt lỗ bằng CNC là phương pháp sử dụng chùm tia laser nhiệt độ cao, tia plasma hoặc dao phay điều khiển tự động qua máy CNC để cắt đứt vật liệu theo bản vẽ thiết kế. Phương pháp này cung cấp khả năng gia công linh hoạt mọi hình dạng lỗ trên hầu hết các loại kim loại.
Nguyên lý hoạt động
Hệ thống CNC nhận file thiết kế (CAD/CAM), sau đó điều khiển đầu cắt di chuyển chính xác theo đường biên dạng của lỗ. Trong công nghệ cắt laser (phổ biến nhất hiện nay), chùm tia laser tập trung năng lượng làm nóng chảy hoặc xói mòn kim loại, đồng thời khí trợ (Khí N2 hoặc O2) sẽ thổi sạch phôi kim loại nóng chảy ra khỏi đường cắt.
Các công nghệ CNC phổ biến
- Cắt Laser Fiber: Chuẩn mực cho gia công kim loại tấm, cho đường cắt siêu nhỏ, chính xác cao trên inox, nhôm, thép.
- Cắt Plasma CNC: Tối ưu cho thép tấm dày, chi phí vận hành thấp hơn laser ở các độ dày lớn nhưng mép cắt thô hơn.
- Phay CNC: Dùng dao phay gia công lỗ trên tấm dày hoặc khối kim loại, thích hợp cho lỗ cần dung sai cực nhỏ và vát cạnh chính xác.
Ưu và hạn chế
- Ưu điểm: Không tốn chi phí làm khuôn, gia công được mọi hình dạng phức tạp, linh hoạt thay đổi bản vẽ, độ chính xác vị trí cực cao.
- Hạn chế: Thời gian tạo một lỗ lâu hơn đột lỗ tiêu chuẩn, chi phí gia công tính theo giờ máy cao hơn khi làm số lượng hàng loạt.
So sánh gia công đột lỗ và cắt lỗ bằng CNC
Đột lỗ và cắt CNC khác nhau như thế nào?
Đột lỗ dùng lực ép cơ học của chày và cối để biến dạng tách kim loại, cho tốc độ cực nhanh nhưng phụ thuộc vào hình dạng khuôn. Cắt lỗ CNC dùng nhiệt (Laser/Plasma) hoặc dao cắt di chuyển theo lập trình, cho phép tạo mọi hình dạng lỗ linh hoạt mà không cần dùng khuôn.
Dưới đây là bảng so sánh chi tiết các thông số kỹ thuật và đặc tính vận hành của hai phương pháp:
|
Tiêu chí |
Gia công đột lỗ |
Cắt lỗ bằng CNC (Laser Fiber) |
|
Nguyên lý gia công |
Lực biến dạng cơ học (Chày & Cối) |
Bức xạ nhiệt làm nóng chảy / Dao cắt |
|
Độ chính xác vị trí |
0.1 mm (Máy đột CNC) |
0.03 mm - 0.05 mm |
|
Dung sai đường kính lỗ |
Phụ thuộc vào độ mòn cối chày 0.05 mm |
0.03 mm |
|
Tốc độ gia công (1 lỗ) |
Rất nhanh 0.1 - 0.5 giây/lỗ |
Trung bình 1 - 5 giây/lỗ( tùy chu vi) |
|
Chi phí đầu tư ban đầu/Khuôn |
Cần mua/chế tạo bộ cối chày tiêu chuẩn |
Không tốn chi phí khuôn mẫu |
|
Hình dạng lỗ |
Giới hạn theo dạng chày/cối có sẵn |
Mọi hình dạng tự do theo file CAD |
|
Kích thước lỗ nhỏ nhất |
Tối thiểu bằng độ dày vật liệu |
Có thể nhỏ hơn độ dày vật liệu |
|
Khả năng gia công Inox 304/316 |
Tốt với tấm mỏng (< 3mm), dễ mòn dao |
Cực tốt, đường cắt sạch, không bavia khi dùng N2 |
|
Khả năng gia công Nhôm 1050/5052/6061 |
Tốt, ít gây biến dạng nhiệt, |
Cực tốt, cần lưu ý phản xạ tia với tấm quá dày |
|
Độ dày vật liệu tối ưu |
Tốt nhất cho tấm mỏng đến trung bình 0.5 - 4 mm) |
Gia công linh hoạt từ mỏng đến rất dày (0.5 - 25+ mm) |
|
Chất lượng mép cắt |
Có độ uốn vát nhẹ (shear zone), có thể có bavia nhỏ |
Phẳng, vuông góc, láng mịn, không bavia |
|
Khả năng thay đổi thiết kế |
Phải thay khuôn hoặc làm khuôn mới (chi phí cao) |
Thay đổi tức thì trên phần mềm lập trình |
|
Số lượng phù hợp |
Hàng loạt, số lượng lớn |
Mẫu đơn lẻ, lô hàng vừa và nhỏ |
Ưu và nhược điểm của đột lỗ
Ưu điểm
- Năng suất vượt trội: Tốc độ dập cực nhanh giúp rút ngắn thời gian giao hàng cho các đơn hàng lớn.
- Chi phí đơn vị sản phẩm rẻ: Giá thành trên mỗi lỗ cực thấp khi đã khấu hao xong chi phí khuôn.
- Tạo được tính năng đặc biệt: Đột lỗ có thể kết hợp dập gân, làm chớp tản nhiệt, dập nổi hoặc dập loét (countersink) trên cùng một lần gá đặt – điều mà cắt Laser CNC không thể làm được.
Nhược điểm
- Chi phí ban đầu cao: Nếu thiết kế lỗ chưa có khuôn tiêu chuẩn, chi phí chế tạo bộ cối chày mới rất đắt.
- Hạn chế đường kính lỗ: Nếu đường kính lỗ nhỏ hơn độ dày tấm (d < t), chày đột rất dễ bị gãy do ứng suất tập trung.
- Gây biến dạng ứng suất: Đột quá nhiều lỗ dày đặc trên tấm mỏng có thể làm tấm kim loại bị cong vênh do lực cơ học.
Trường hợp nên sử dụng
- Sản xuất tấm lưới thép, tấm tiêu âm, vỏ tủ điện tiêu chuẩn.
- Các đơn hàng gia công kim loại tấm số lượng hàng ngàn sản phẩm có cùng kích thước lỗ.
Ưu và nhược điểm của cắt lỗ CNC
Ưu điểm
- Linh hoạt tuyệt đối: Rút ngắn thời gian chuẩn bị sản xuất. Chỉ cần gửi file CAD là máy có thể vận hành ngay.
- Chất lượng mép cắt hoàn hảo: Mép cắt láng mịn, đường cắt vuông vắn, không làm biến dạng cấu trúc bề mặt vật liệu xung quanh.
- Cắt được hình dạng siêu phức tạp: Dễ dàng xử lý các hình hoa văn, logo, lỗ hình sao, lỗ có góc nhọn mỏng.
Nhược điểm
- Chi phí gia công đơn lẻ cao: Giá thành tính trên mỗi mét cắt/thời gian chạy máy cao hơn dập đơn thuần.
- Tạo vùng ảnh hưởng nhiệt (HAZ): Với một số kim loại nhạy cảm nhiệt, tia cắt có thể làm thay đổi nhẹ cơ tính tại vùng mép cắt.
Trường hợp nên sử dụng
- Làm mẫu thử nghiệm (Prototype), các đơn hàng sản xuất theo đợt nhỏ và vừa.
- Chi tiết máy đòi hỏi dung sai lắp ráp chặt chẽ, bề mặt mép cắt đẹp không qua xử lý lại.
Khi nào nên dùng đột lỗ?
Bạn nên chọn đột lỗ khi cần sản xuất số lượng lớn, kích thước và hình dạng lỗ mang tính tiêu chuẩn (tròn, vuông, oval), độ dày vật liệu dưới 3-4mm và muốn tối ưu hóa chi phí sản xuất trên từng đơn vị sản phẩm.
Phân tích sâu các yếu tố quyết định lựa chọn đột lỗ:
- Số lượng sản phẩm lớn: Đột lỗ phát huy hiệu quả chi phí rõ rệt khi quy mô đơn hàng từ vài trăm đến hàng ngàn tấm. Chi phí chuẩn bị khuôn sẽ được chia nhỏ, giúp giá thành giảm sâu.
- Yêu cầu tốc độ sản xuất: Đột dập CNC có thể hoàn thành hàng trăm lỗ trên một tấm kim loại chỉ trong vài phút, nhanh hơn gấp nhiều lần so với di chuyển đầu cắt laser.
- Hình dạng lỗ dạng tiêu chuẩn: Các lỗ tròn đường kính phổ biến (Ø3, Ø5, Ø8, Ø10, Ø12 MM) hoặc lỗ oval tiêu chuẩn luôn có sẵn cối chày tại xưởng gia công.
- Tích hợp các chi tiết dập nổi: Khi sản xuất vỏ máy, tủ điện cần lỗ chớp tản nhiệt (louvers) hoặc lỗ dập chìm bắt âm đầu vít, đột dập là phương án duy nhất đáp ứng được trong một công đoạn.
Khi nào nên dùng cắt CNC?
Bạn nên chọn cắt lỗ CNC khi thiết kế có hình dạng lỗ phức tạp, nhiều kích thước lỗ khác nhau trên cùng một tấm, số lượng đơn hàng vừa và nhỏ, hoặc khi gia công tấm kim loại dày yêu cầu độ chính xác cao và mép cắt đẹp.
Các trường hợp thực tế bắt buộc hoặc ưu tiên dùng cắt lỗ CNC:
- Thiết kế lỗ phức tạp hoặc thay đổi liên tục: Sản phẩm đang trong giai đoạn cải tiến thiết kế hoặc có các hoa văn mỹ thuật đặc thù.
- Độ dày vật liệu lớn: Đối với thép tấm dày > 6 mm hoặc inox dày > 4 mm, phương pháp đột đòi hỏi lực dập cực lớn và rất nhanh hỏng khuôn. Cắt Laser Fiber hoặc Plasma CNC sẽ xử lý dễ dàng.
- Yêu cầu dung sai nghiêm ngặt: Các lỗ dùng để lắp chốt định vị, ổ bi hoặc ren đòi hỏi độ tròn tuyệt đối và dung sai ~ 0.03 mm.
- Sản xuất lô hàng nhỏ: Không mất chi phí và thời gian chờ đợi làm khuôn giúp cắt CNC tối ưu chi phí tổng cho các đơn hàng từ 1 đến vài chục sản phẩm.
Đột lỗ hay cắt CNC rẻ hơn?
Không có phương pháp nào luôn rẻ hơn tuyệt đối. Đột lỗ rẻ hơn khi gia công số lượng lớn với dạng lỗ tiêu chuẩn nhờ tốc độ dập nhanh. Cắt CNC rẻ hơn cho các đơn hàng số lượng ít hoặc lỗ phức tạp vì không mất chi phí chế tạo khuôn mẫu ban đầu.
Để so sánh chính xác bài toán chi phí, kỹ sư lập trình gia công sẽ tính toán dựa trên bài toán tổng chi phí:
- Khi làm số lượng ít (< 50 sản phẩm): Cắt CNC luôn rẻ hơn vì chi phí cài đặt lập trình file CAD chỉ mất vài phút, không tốn chi phí làm khuôn.
- Khi làm số lượng cực lớn (> 1.000sản phẩm): Đột lỗ thắng thế tuyệt đối. Dù chi phí làm bộ khuôn đột ban đầu có thể tốn vài triệu đến vài chục triệu đồng, nhưng thời gian dập cực nhanh giúp chi phí điện năng và nhân công trên mỗi sản phẩm giảm về mức tối thiểu.
Đột lỗ và cắt CNC – phương pháp nào chính xác hơn?
Về mặt kỹ thuật thuần túy, cắt CNC (đặc biệt là cắt Laser Fiber) cung cấp độ chính xác định vị và độ đồng đều kích thước cao hơn so với đột lỗ.
- Về độ chính xác kích thước: Cắt Laser CNC sử dụng hệ thống truyền động vít me/động cơ tuyến tính chính xác cao, dung sai đường cắt có thể đạt ~ 0.03 mm. Đột lỗ phụ thuộc vào khe hở cối chày; theo thời gian, chày cối bị mòn sẽ làm dung sai lỗ tăng lên.
- Về chất lượng mép lỗ:
- Đột lỗ luôn tạo ra một vùng uốn cong nhẹ ở bề mặt vào của chày và góc vát (shear angle) ở mặt ra, đồng thời có thể để lại bavia nhẹ ở mặt dưới.
- Cắt Laser CNC bằng khí Nitơ áp suất cao cho vết cắt thẳng đứng, phẳng, không bavia và không biến dạng cơ học.
- Về hiện tượng biến dạng vật liệu: Đột lỗ tác dụng lực dập lớn, nếu khoảng cách giữa các lỗ quá sát nhau (nhỏ hơn 2 lần độ dày tấm), lực cơ học sẽ tích tụ làm phẳng tấm bị gợn sóng hoặc uốn cong. Cắt Laser CNC không tác động lực cơ học nên giữ phẳng tấm tốt hơn (tuy nhiên cần kiểm soát nhiệt độ với tấm rất mỏng).
Nên chọn phương pháp nào cho inox, nhôm và thép tấm?
Inox cứng và dễ làm mòn dao nên ưu tiên cắt Laser CNC (dùng khí Nitơ) cho mép cắt đẹp, trừ khi đột hàng loạt tấm mỏng. Nhôm mềm có thể gia công tốt bằng cả hai phương pháp. Thép tấm mỏng nên đột lỗ nếu làm số lượng lớn, thép tấm dày bắt buộc dùng cắt CNC/Plasma.
Mỗi loại kim loại có tính chất cơ lý riêng biệt, dưới đây là định hướng lựa chọn theo từng mác vật liệu cụ thể:
1. Gia công Inox (Inox 304, Inox 316)
Inox có độ bền kéo cao và khả năng tự biến cứng khi gia công.
- Inox 304/316 mỏng (< 2 mm): Có thể đột lỗ nếu làm số lượng lớn, nhưng cần dùng chày đột phủ Titanium để chống mòn.
- Inox 304/316 dày (> 2 mm): Nên ưu tiên cắt Laser CNC. Sử dụng khí trợ Nitơ sẽ giúp mép lỗ sáng bóng, không bị đen do oxy hóa và không làm tổn hại cối chày.
2. Gia công Nhôm (Nhôm 5052, Nhôm 6061)
Nhôm có đặc tính mềm, dẻo và dẫn nhiệt tốt.
- Nhôm 5052 (dẻo, dễ uốn): Rất thích hợp cho cả đột lỗ và cắt CNC. Khi đột lỗ nhôm 5052 ít gây mòn dao, mép cắt đẹp.
- Nhôm 6061 (cứng hơn, dễ giòn): Khi đột lỗ cần tính toán khe hở cối chày chính xác để tránh nứt mép lỗ. Cắt Laser CNC là lựa chọn an toàn hơn cho các tấm nhôm 6061 dày.
3. Gia công Thép tấm (Thép SS400, Q235, Thép mạ kẽm)
- Thép mạ kẽm mỏng (0.8 - 2 mm - vỏ tủ điện, ống gió): Đột lỗ là phương án vàng giúp tối ưu chi phí và tốc độ sản xuất.
- Thép tấm carbon dày (> 6mm): Bắt buộc dùng cắt CNC (Laser công suất lớn hoặc Plasma CNC) vì lực đột không đáp ứng được hoặc chi phí khuôn quá đắt.
Bảng tổng hợp gợi ý phương pháp theo vật liệu và độ dày
|
Vật liệu |
Độ dày |
Số lượng nhỏ (<100) |
Số lượng lớn (>500) |
|
Inox 304 / 316 |
0.5 - 2.0 mm |
Cắt Laser CNC |
Gia công Đột lỗ |
|
|
> 2.0 mm |
Cắt Laser CNC |
Cắt Laser CNC |
|
Nhôm 5052 / 6061 |
0.8 - 3.0 mm |
Cắt Laser CNC |
Gia công Đột lỗ |
|
|
> 3.0 mm |
Cắt Laser CNC |
Cắt Laser CNC |
|
Thép tấm / Mạ kẽm |
0.5 - 3.0 mm |
Cắt Laser CNC |
Gia công Đột lỗ |
|
|
> 3.0 mm |
Cắt Laser / Plasma CNC |
Cắt Laser / Plasma CNC |
Những yếu tố cần cung cấp khi yêu cầu gia công lỗ
Để xưởng gia công cơ khí bóc tách kỹ thuật và gửi báo giá tối ưu nhất (tránh lãng phí chi phí gia công do chọn sai phương pháp), bạn nên chuẩn bị đầy đủ các thông số sau:
- Loại vật liệu & Mác thép cụ thể: Ví dụ: Inox 304, Inox 316, Nhôm 5052-H32, Thép mạ kẽm SECC,...
- Độ dày vật liệu (t): Ghi rõ độ dày theo mm.
- Kích thước tổng thể tấm: Dài x Rộng (mm).
- Thông số lỗ: Đường kính lỗ (d), hình dạng (tròn, vuông, oval, chớp tản nhiệt).
- Số lượng sản phẩm: Tổng số lượng tấm cần gia công hoặc số lượng lỗ/tấm.
- Bản vẽ kỹ thuật: File bản vẽ 2D dạng .DWG hoặc .DXF (nếu cắt CNC) hoặc bản vẽ .PDF có đầy đủ kích thước.
- Dung sai yêu cầu: Ghi rõ dung sai vị trí lỗ và dung sai đường kính (ví dụ: \pm 0.05mm).
- Yêu cầu bề mặt & Mép cắt: Có cần tẩy bavia, đánh bóng, không để lại vết cháy xém hay không.
Kết luận
Không có phương pháp nào là "tốt nhất cho mọi trường hợp", chỉ có phương pháp phù hợp nhất với bài toán kỹ thuật và tài chính của bạn:
- Chọn gia công đột lỗ khi bạn cần sản xuất hàng loạt số lượng lớn, kích thước lỗ tiêu chuẩn, vật liệu mỏng và muốn đưa giá thành sản phẩm xuống mức thấp nhất.
- Chọn cắt lỗ bằng CNC khi bạn cần gia công lỗ hình dạng phức tạp, độ chính xác khắt khe, số lượng đơn hàng vừa và nhỏ, hoặc vật liệu là inox/thép tấm có độ dày lớn.
Hotline/Zalo: 0902.614.019
Địa chỉ: 546 Quốc Lộ 1A, Khu Phố 5, Phường Bình Tân, TP. Hồ Chí Minh